




Налет, нежелательный избыток материала, который выходит из полости формы вдоль линии разъема, является постоянным дефектом при литье под давлением, особенно проблематичным для тонкостенных-силиконовых деталей. При работе с тонкими-стенками допуски на размеры и внешний вид деталей чрезвычайно жесткие. Даже небольшое количество вспышки может привести к тому, что деталь станет не-несоответствующей, что потребует дорогостоящих операций вторичной обрезки или полного бракования. Основной причиной вспышки является недостаточная сила зажима, чтобы удерживать половины формы плотно закрытыми под давлением впрыска, что позволяет расплавленному материалу просачиваться наружу. Другие факторы включают изношенные компоненты пресс-формы, несоосность плит или чрезмерную скорость впрыска, вызывающую скачки давления.

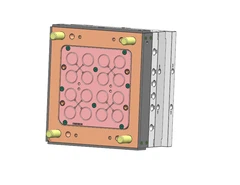
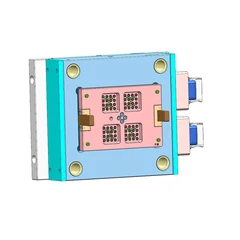
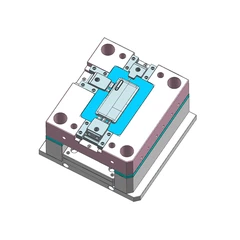
Конструкция пресс-формы играет ключевую роль в предотвращении вспышки. Линия разъема должна быть идеально совмещена, без пропусков. Прецизионное шлифование и притирка являются важными процессами финишной обработки. Использование замков или пяточных блоков может помочь поглотить боковые силы и сохранить выравнивание. Вентиляция, хотя и необходима, должна быть очень неглубокой (часто всего 0,0005 дюйма для LSR), чтобы предотвратить утечку материала. Расположение и количество вентиляционных отверстий оптимизируются посредством моделирования, чтобы обеспечить достаточный выход газа без образования точек возгорания. Для изделий сложной геометрии пакетное формование или использование вставок с жесткими допусками требует еще большего внимания к деталям механической посадки формы.
Оптимизация процессов не менее важна. Применение правильной силы зажима имеет основополагающее значение. Слишком маленькая сила вызывает вспышку; слишком большое количество может привести к отклонению или повреждению формы. Ключевым моментом является поиск минимально необходимой силы. Профили скорости впрыска и давления должны быть точно настроены. Начинание с более низкой скорости, чтобы избежать скачков давления, а затем переход к фазе контролируемой упаковки помогает минимизировать силы, пытающиеся открыть форму. Удерживающего давления должно быть достаточно, чтобы компенсировать усадку без переупаковки. Мониторинг давления в полости в режиме реального-времени может обеспечить прямую обратную связь для обнаружения условий, предшествующих образованию вспышки.
Регулярное техническое обслуживание – это последняя линия защиты. Изношенные выталкивающие штифты, полости или сердечники создают пути для вспышки. Крайне важно проверять и заменять эти компоненты до того, как износ станет критическим. Калибровка индикаторов усилия зажима и датчиков давления обеспечивает точный контроль процесса. Улучшив конструкцию пресс-форм, уточнив параметры процесса и соблюдая строгий график технического обслуживания, производители могут практически устранить заусенцы в тонкостенных силиконовых формованных изделиях, гарантируя высокое качество и производительность.